Dalla materia prima al modulo pronto per la nave, ogni fase della produzione in Albizzati Group si svolge con le nostre attrezzature e le nostre persone, in cinque siti produttivi in Italia. Ecco cosa succede in ciascuna delle sei fasi, e perché tenerle insieme conta.
Perché un solo ciclo invece di sei fornitori
Ogni passaggio di consegne tra aziende è un punto in cui si perdono informazioni, le responsabilità si confondono e si spende tempo ad allinearsi. Gestendo internamente l’intero ciclo produttivo garantiamo il massimo controllo di qualità, flessibilità e affidabilità: ogni passo, dall’ingegneria ai collaudi finali, è eseguito con le nostre attrezzature e la nostra manodopera specializzata, in 46.000 m² di stabilimenti coperti e con oltre 830.000 ore lavorate ogni anno.
1. Ingegneria e progettazione
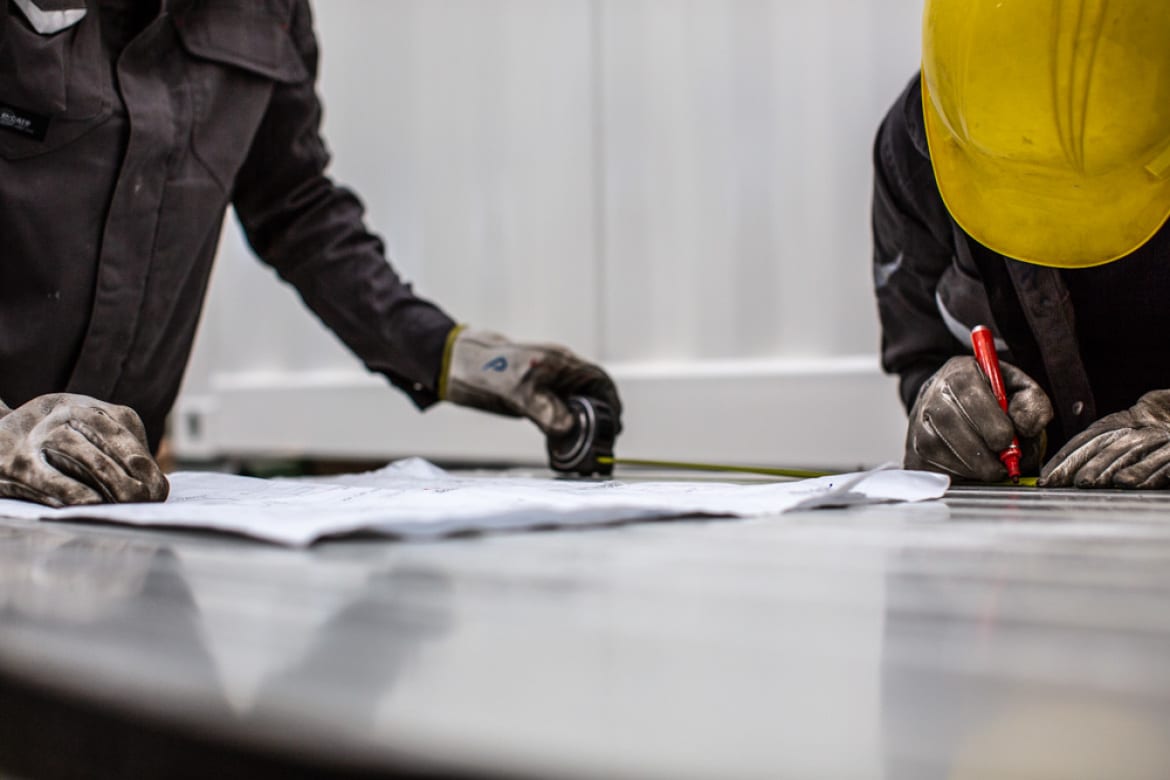
La progettazione meccanica, strutturale, elettrica e HVAC è sviluppata in-house da Albizzati International Project, con modellazione 3D completa, analisi FEM, a fatica, blast, termiche e acustiche e simulazioni CFD. Gli uffici tecnici di Magenta si coordinano direttamente con l’ingegneria del cliente, come per le Field Auxiliary Room di LNG Canada, e i disegni costruttivi vengono emessi per approvazione prima che venga tagliata la prima lamiera.
2. Fabbricazione e lavorazioni meccaniche
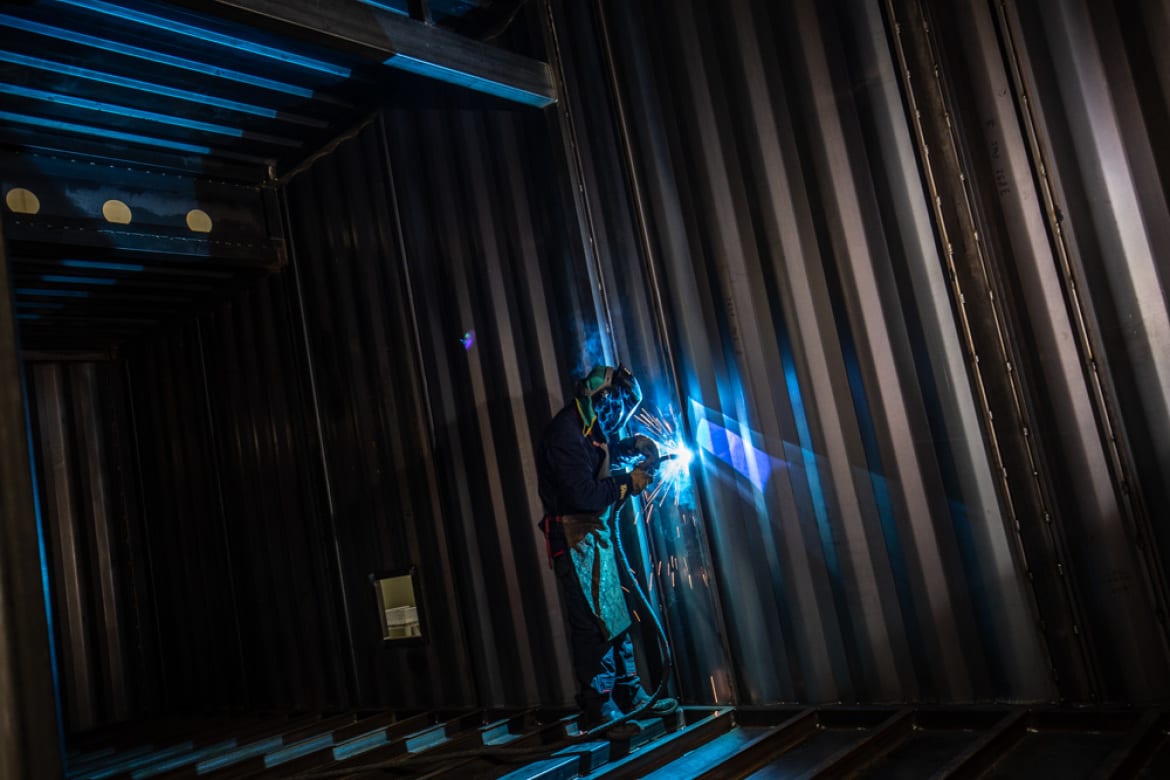
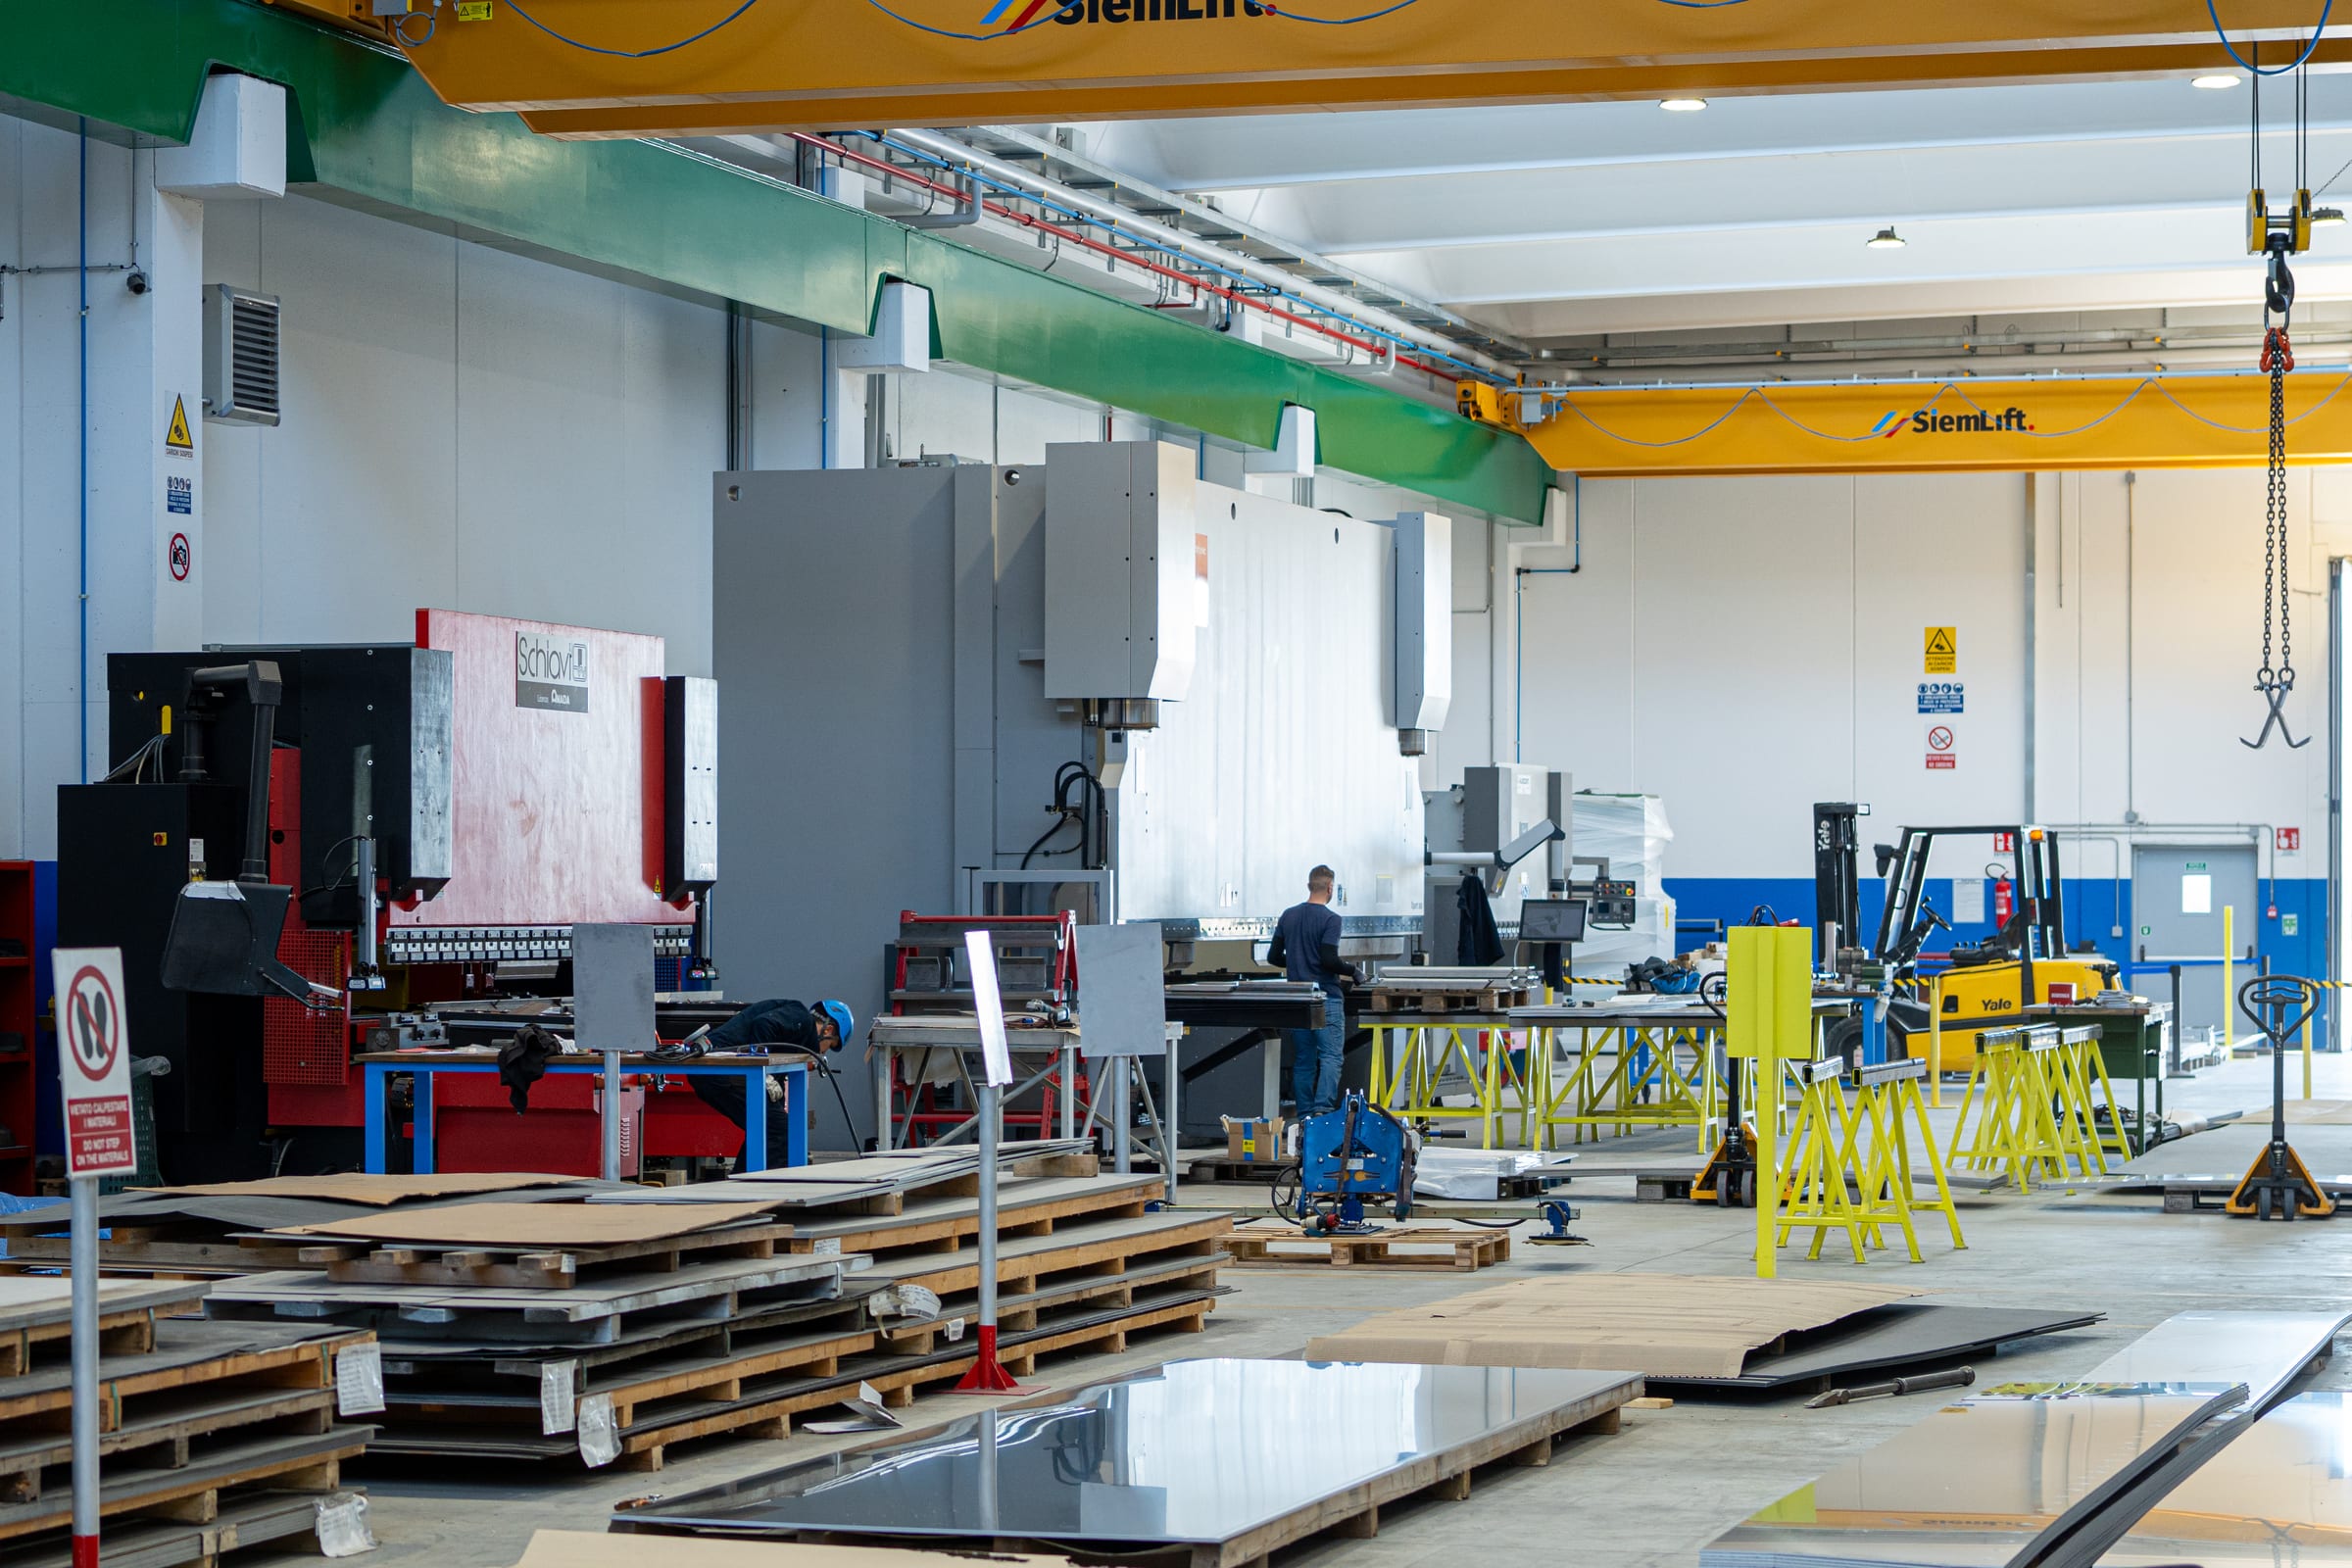
Taglio, saldatura, piegatura, lavorazioni CNC e assemblaggio modulare pesante vengono eseguiti sui nostri macchinari: due macchine di taglio laser Trumpf da 4 × 2 m e una Bystronic da 12 × 2,5 m; una macchina di taglio plasma ESAB da 12 × 3 m; sette presse piegatrici da 350 a 800 tonnellate e fino a 9 m; cesoie, una punzonatrice Amada con 50 utensili, un centro di lavoro a 5 assi da 12 m per i profilati, tre calandre a 4 rulli fino a 32 mm di spessore e cinque segatrici a nastro. La saldatura avviene secondo ISO 3834-2:2021, EN 1090 fino alla classe di esecuzione EXC3 e CSA W47.1, con lo U-Stamp ASME per i recipienti in pressione.
3. Trattamenti superficiali e verniciatura
Sabbiatura, verniciatura, rivestimento, coibentazione, decapaggio e passivazione vengono eseguiti secondo le specifiche di progetto in cinque cabine di sabbiatura e verniciatura da 10 × 27 m a 17 × 45 m e tre cabine di decapaggio e passivazione da 8 × 15 m a 17 × 27 m. Il nuovo reparto di Magenta, operativo dal 2025, gestisce l’aspirazione di polveri, aerosol e fumi e l’essiccazione controllata con monitoraggio Industria 4.0. I trattamenti superficiali sono tra le fasi più critiche per tempi di consegna e qualità di esecuzione, ed è proprio per questo che li teniamo in-house.
4. Integrazione e cablaggio
È qui che una scatola d’acciaio diventa un sistema ingegnerizzato. Le nostre squadre elettriche interconnettono e cablano quadri MT/BT, MCC, UPS e batterie, DCS/ICSS, armadi per fibra ottica, trasformatori e console di controllo, e integrano sistemi HVAC, fire & gas, di telecomunicazione (PAGA, radio VHF, CCTV) e ausiliari. Tubazioni e linee campioni vengono realizzate in aree dedicate con precisione e pulizia; le apparecchiature per semiconduttori sono assemblate in una clean room ISO 8 da 20 × 40 m, dove si possono assemblare più di 60 unità contemporaneamente.
5. Test e controllo qualità
Ogni unità viene collaudata in-house prima di uscire: controlli dimensionali; prove di verniciatura e rivestimento; prove elettriche di continuità, rigidità dielettrica, messa a terra e isolamento; prove funzionali delle apparecchiature installate; prova di pioggia; prove di carico e caduta; prove di pressione e tenuta; controllo delle saldature con PT, MT e UT; prova termica da −35 °C a +70 °C. Gli shelter passivi PCM aggiungono un ciclo di quattro giorni in camera climatica, gli scambiatori di calore aggiungono prove idrostatiche e pneumatiche con ispezione di terza parte. La fase si chiude con il collaudo di accettazione in fabbrica, alla presenza del cliente. Consulta la pagina qualità e certificazioni.
6. Imballo e spedizione
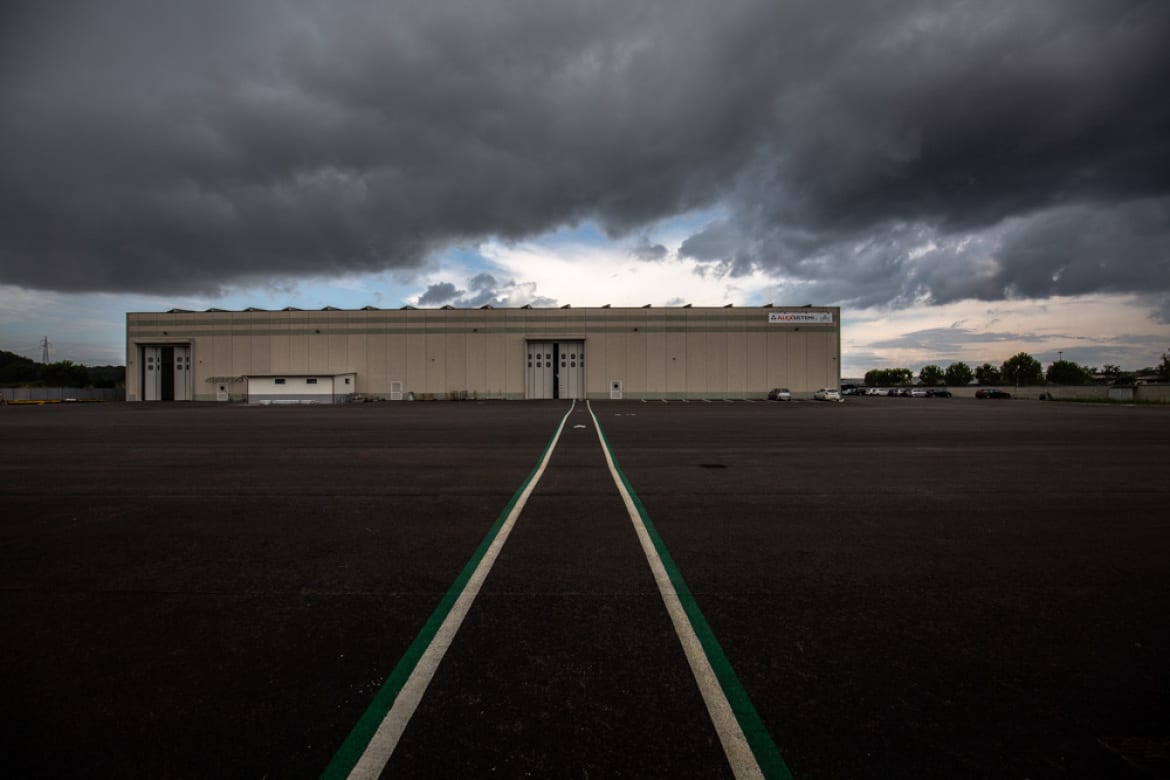
Assemblaggio finale, protezione e imballo preparano il modulo al suo viaggio. Grazie alle nostre grandi aree produttive e al piazzale di Guasticce con accesso diretto alla banchina del porto di Livorno, possiamo consegnare moduli monoblocco di dimensioni eccezionali, completamente assemblati e imbarcati direttamente sulla nave: sale resistenti alle esplosioni fino a 580 tonnellate per unità sono partite così. Dove il progetto lo richiede, i nostri specialisti supervisionano poi avviamento e messa in servizio in sito, con verifiche di interfaccia, loop test e verifiche funzionali fino alla consegna.
Cosa vede il cliente
- Qualità nel tempo: produzione costante e ripetibile
- Rischio ridotto al minimo su tempi di consegna e componenti critici
- Maggiore controllo su costi e pianificazione dei progetti complessi
- Know-how esteso: la capacità di gestire grandi geometrie e strutture
Sei fasi, un solo partner responsabile. Scopri di più sul nostro ciclo produttivo, oppure contattaci per visitare uno dei nostri siti.